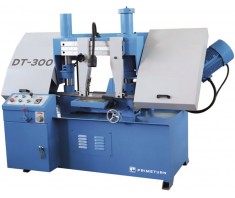
Ленточнопильный станок KMT 700 KDG с поворотной пильной рамой, предназначен для обработки крупногабаритных заготовок из конструкционных, легированных, нержавеющих, жаропрочных, инструментальных сталей и сплавов высокой прочности. Станки KDG-серии предназначены для заготовительного производства предприятий специализирующихся на изготовлении металлоконструкций и имеет все необходимое для резки балок, швеллера, уголка, трубы профильной.
Полуавтоматический ленточнопильный станок KDG 700x1250 DM


- Характеристики
- Комплектация
- Описание
Характеристики
Модельный ряд серии Двухколонные полуавтоматические:
- KMT 460 KDG
- KMT 500 KSA
- KMT 560 KDG
- KMT 600 KSA
- KMT 700 KDG
- KMT 800 KSA
- ВидДвухколонный
- ТипПолуавтоматический
- Вид колоннПризматические
- Ход пильной рамыПо линейным направляющим
- Пильная рамаПоворотная
- Тип тисковГидравлические
- Разжим тисков max, мм1250
- Высота рабочего стола, мм870
- Подъем пильной рамыГидравлический
- Зажим заготовкиГидравлические тиски
- Подача заготовки в зону резанияВручную
- Натяжение пильного полотнаГидравлическое
- Скорость резания, м/мин20 - 100
- Регулировка скоростиБесступенчатая
- Мощность главного электродвигателя, кВт7,5
- Мощность двигателя гидростанции, кВт1,5
- Емкость бака гидравлики, л.35
- Мощность привода конвейера сбора стружки, кВт0,12
- Мощность двигателя помпы СОЖ, кВт0,20
- Емкость системы СОЖ, л.50
- Мощность привода конвейера, кВт0,12
- Мощность привода щетки очистки полотна, кВт0,25
- Общая потребляемая мощность, кВт9,75
- Размеры полотна пилы, мм8520х54х1,6
- Габаритные размеры станка, Д*Ш*В, мм1950х4400х2500
- Установочные размеры, мм1775х1580
- Масса, кг5500
- Страна происхожденияТурция
Размеры разрезаемого материала
Круглая, mm
- 0°700
- +30⁰ (вправо)700
- +45⁰ (вправо)700
- +60⁰ (вправо)500
- -30⁰ (влево)700
- -45⁰ (влево)700
Квадратная, mm
- 0°700
- +30⁰ (вправо)700
- +45⁰ (вправо)700
- +60⁰ (вправо)500
- -30⁰ (влево)700
- -45⁰ (влево)700
Прямоугольная, mm
- 0°700х1250
- +30⁰ (вправо)700х1100
- +45⁰ (вправо)700х900
- +60⁰ (вправо)700х500
- -30⁰ (влево)700х1000
- -45⁰ (влево)700х800
Установочные и габаритные размеры:
Комплектация
Стандартная комплектация
- Механизированный поворот пильной рамы в обе стороныот -45° до + 60°
- Шкала градусов поворота пильной рамы, шаг1 град.
- Гидравлический тормоз фиксации угла поворота пильной рамы+
- Призматические колонны с линейными направляющими качения+
- Размеры колонн150х150 мм
- Наклон полотна пилы5°
- Замкнутая система охлаждения эмульсией (циркуляция СОЖ)+
- Индикатор уровня СОЖ+
- Индикатор уровня гидравлического масла+
- Переносная Емкость накопления стружки с сепаратором и встроенной помпой+
- Гидроцилиндры поднятия пильной рамы2 шт.
- Индикатор натяжения полотна пилыманометр
- Вертикальный гидравлический прижим, устанавливаемые на балку несущих колонн, ход400 мм
- Система регулировки давления в тискахбольше/меньше
- Частотный преобразователь (инвертор)бесступенчатая регулировка скорости полотна пилы
- Датчик контроля высоты поднятия пильной рамы+
- Поддерживающие ролики рабочего стола4 шт. (помощь в продвижении заготовки)
- Язык панели управлениярусский
- Приводная щетка очистки полотна, с отдельным приводом+
- Встроенный в станину приводной конвейер сбора стружки«шнековый» тип
- Рольганг, подающий/принимающий неприводной (габариты 1200х700х3000 мм)2 шт.
Диаметр шкивов
- Диаметр ведущего шкива700 мм
- Диаметр ведомого шкива800 мм
- Толщина шкива ведущего47 мм
- Толщина шкива ведомого47 мм
Система датчиков остановки работы оборудования с функциями
- Блокировка работы при открытых кожухах пильной рамы+
- Контроль разрыва полотнаблокировка работы при разрыве полотна
- Контроль минимально допустимого натяжения полотнаблокировка работы при малом натяжении полотна пилы с системой оповещения на панели управления
- Блокировка работы при застревании полотнавозможность выбора времени срабатывания ошибки застревания полотна.
Гидравлическое натяжение полотна пилы с функциями
- Автоматический контроль натяжения в процессе работы до оптимального (выставленного)+
- Контроль и изменение периода и времени натяжения в процессе работы+
Гидравлические полноходные тиски с функциями
- Автоматический контроль давления в процессе работыфункция «дожатия»
- Контроль и изменение периода и времени «дожатия» в процессе работы+
- Зажим заготовки «до» и «после» зоны резания+
- Раздельное управление обеими парами тисов с панели управления+
Расщепленные неподвижные тисы, с накладными пластинами, высотой – 390 мм, установленные на отдельных колоннах, размер колонн 150х150 мм
- Передние неподвижные тисы с накладной пластиной, длиной990 мм
- Задние неподвижные тисы с накладной пластиной, длиной990 мм
- Подвижные гидравлические тисы с роликом ф 42мм, высотой340 мм
Панель управления кнопочная с возможностью регулировки корпуса, установленная на поворотном кронштейне, с отображением
- Скорость полотна пилыизменение в процессе работы
- Управление конвейером сбора стружкивкл/выкл
- Управление системой СОЖ+
- Экстренная остановка+
- Управление гидравлическим тормозом фиксации угла поворота+
Функции автоматической остановки, при
- Открытые кожухи+
- Разрыв полотна+
- Малое натяжение полотна+
- Застревание полотна+
Опциональное оборудование
- Система охлаждения«масляный туман»
- Электропривод поворота пильной рамыZ-опция
- Лазерный указатель линии реза+
- Цифровой индикатор поворота пильной рамы+
Описание
Станок KMT 700 KDG относится к классу полуавтоматических, комплектуются гидростанцией, что позволяет максимально автоматизировать рабочий процесс (зажим заготовок в тисках, подъем и опускание пильной рамы), а также, создать необходимое усилие резания. Станок оборудован вертикальным гидравлическим прижимом.
Станок оснащен инвертором, что позволяет плавно регулировать скорость полотна ленточной пилы, а регулирование подачи пильной рамы позволяет оптимально подобрать скорость в зависимости от материала и габаритов заготовки (-вок). Для точного позиционирования детали в зоне резания станок может быть оснащен лазерным указателем линии реза.
Особенности конструкции
По конструктивному исполнению из горизонтальных станков к первому классу относятся только портальные (станки, у которых пильная рама перемещается вдоль подвижного портала) и двух стоечные (станки, у которых пильная рама опускается вдоль вертикальных стоек). При этом главным критерием двухстоечного станка, по которому его можно отнести к станкам первого класса является конструкция направляющих, по которым перемещается пильная рама во время рабочего хода. Направляющие обязательно должны быть рассчитаны на сверхвысокие нагрузки, возникающие при резке поковок большого диаметра из труднообрабатываемых материалов. В процессе резания появляются усилия, которые стремятся деформировать пильную раму, направляющие стойки и станину. Это приводит к возникновению микродеформаций пильной рамы, которые могут передаваться на остальные несущие части конструкции станка. В станках первого класса эта проблема решается за счет или применения призматических направляющих с линейными подшипниками, которые компенсируют деформации, или за счет развития диаметра цилиндрических направляющих, которые имеют достаточную жесткость, чтобы воспринимать все усилия. Относительный коэффициент жесткости стоек должен быть не менее 0,28 (относительный коэффициент жесткости равен отношению диаметра направляющей пильной рамы к максимальному диаметру заготовки).